
HÄRTEREI
Wärmebehandlung mit dokumentierter Qualität
Vakuumhärten
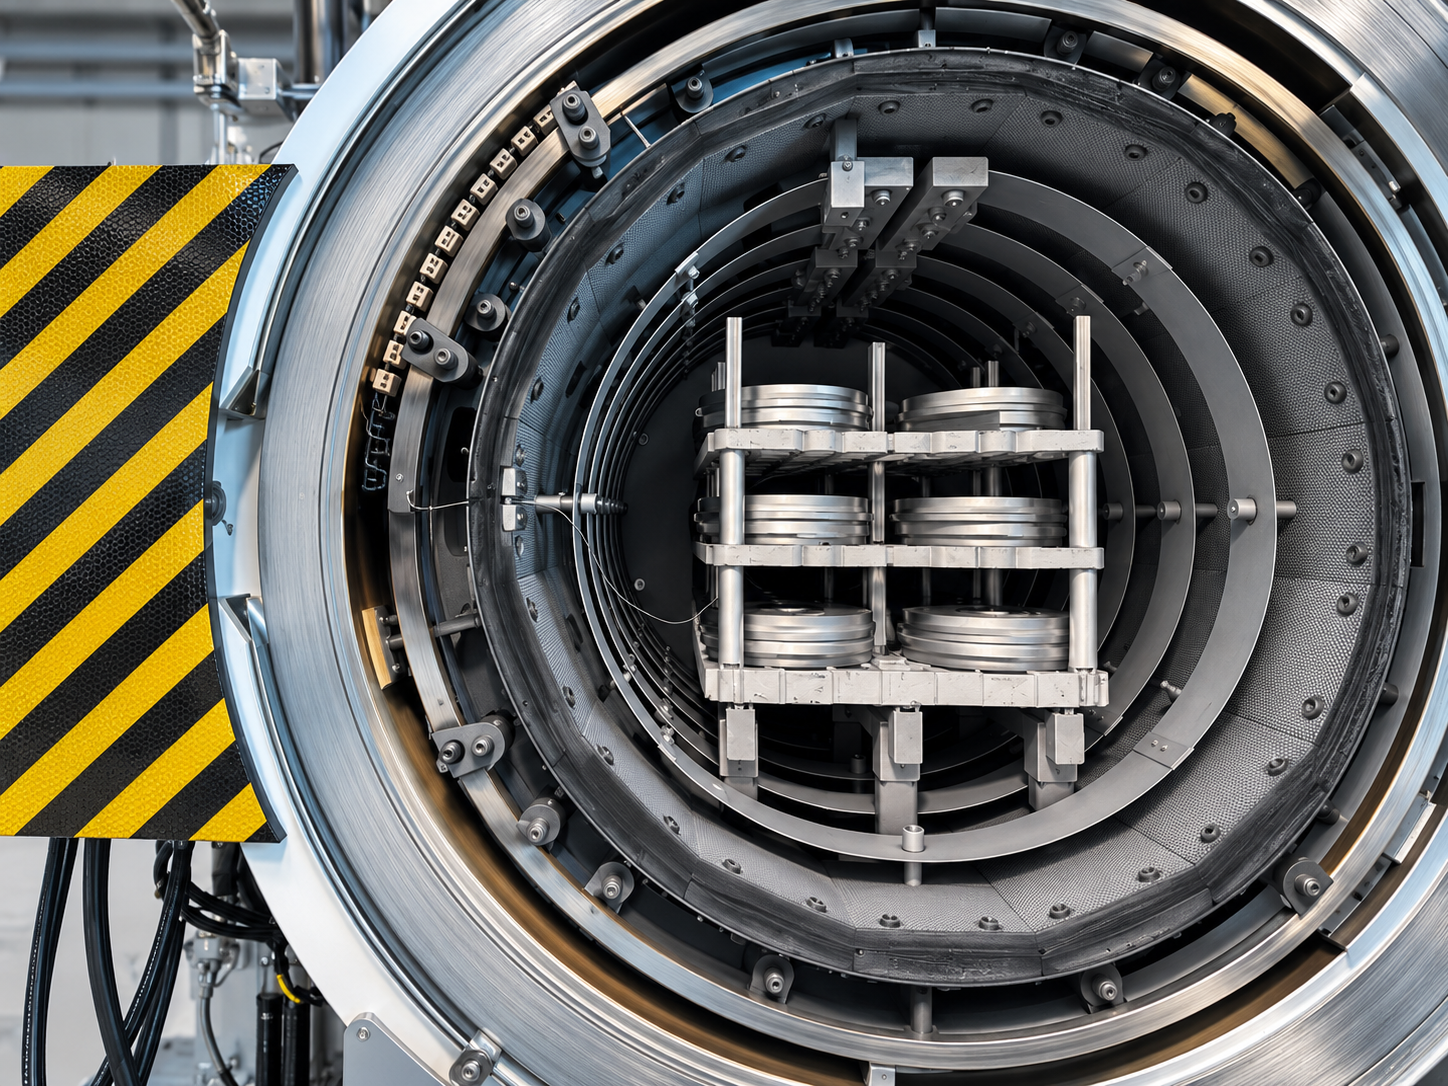
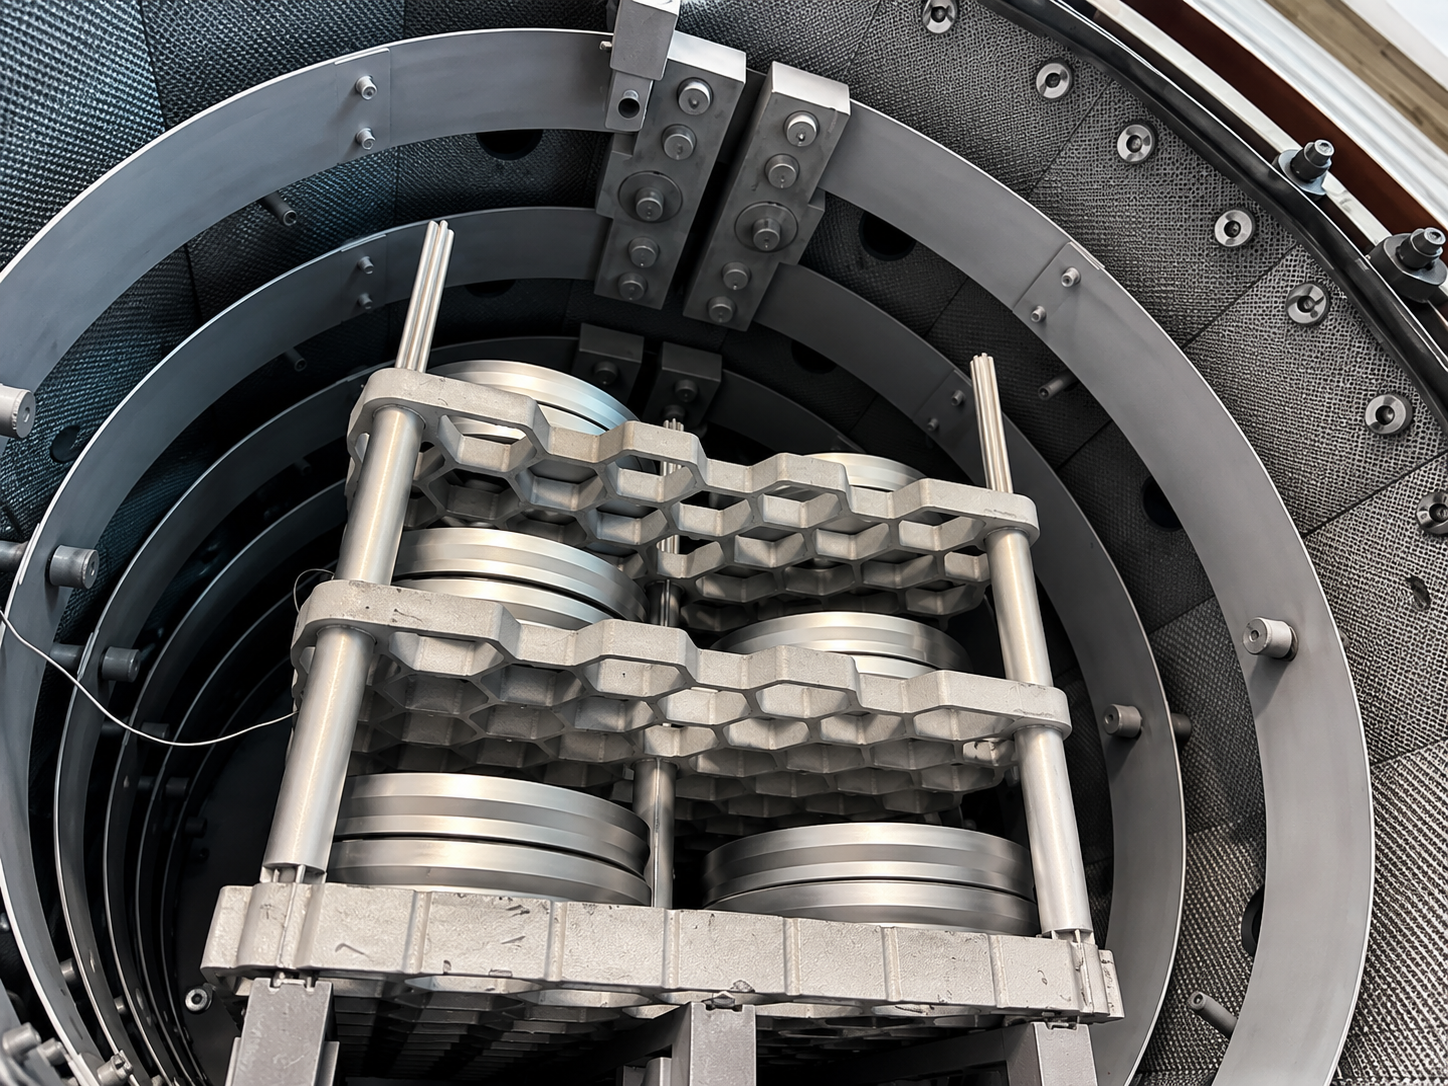
Wir härten Werkzeugstähle unter Vakuum und schrecken sie mit Hochdruckgas ab. Werkstoff, Geometrie und Zielhärte bestimmen die passende Behandlung.
Nutzraum: 1.000 × 600 × 600 mm
Maximales Stückgewicht: 800 kg
Qualitätsnachweis: 3.1-Abnahmeprüfzeugnis ohne Mehrkosten
Zusatzverfahren: Tiefkühlen bis −80 °C, Vakuumaufkohlen (LPC) und Wärmebehandlung für AM-Bauteile.
Was ist Vakuumhärten?
Beim Vakuumhärten erhitzen wir Ihren Stahl in einem Vakuum und schrecken ihn mit Hochdruckgas ab. Der Vorteil? Keine Oxidation. Keine Entkohlung. Nur reine, saubere Oberflächen und gleichmäßige Härtewerte bis ins Innere des Werkstücks.
Vorteile des Vakuumhärtens
Unsere neueste Vakuumofengeneration garantiert präzise Temperaturführung und gleichmäßige Wärmeverteilung in der gesamten Charge.
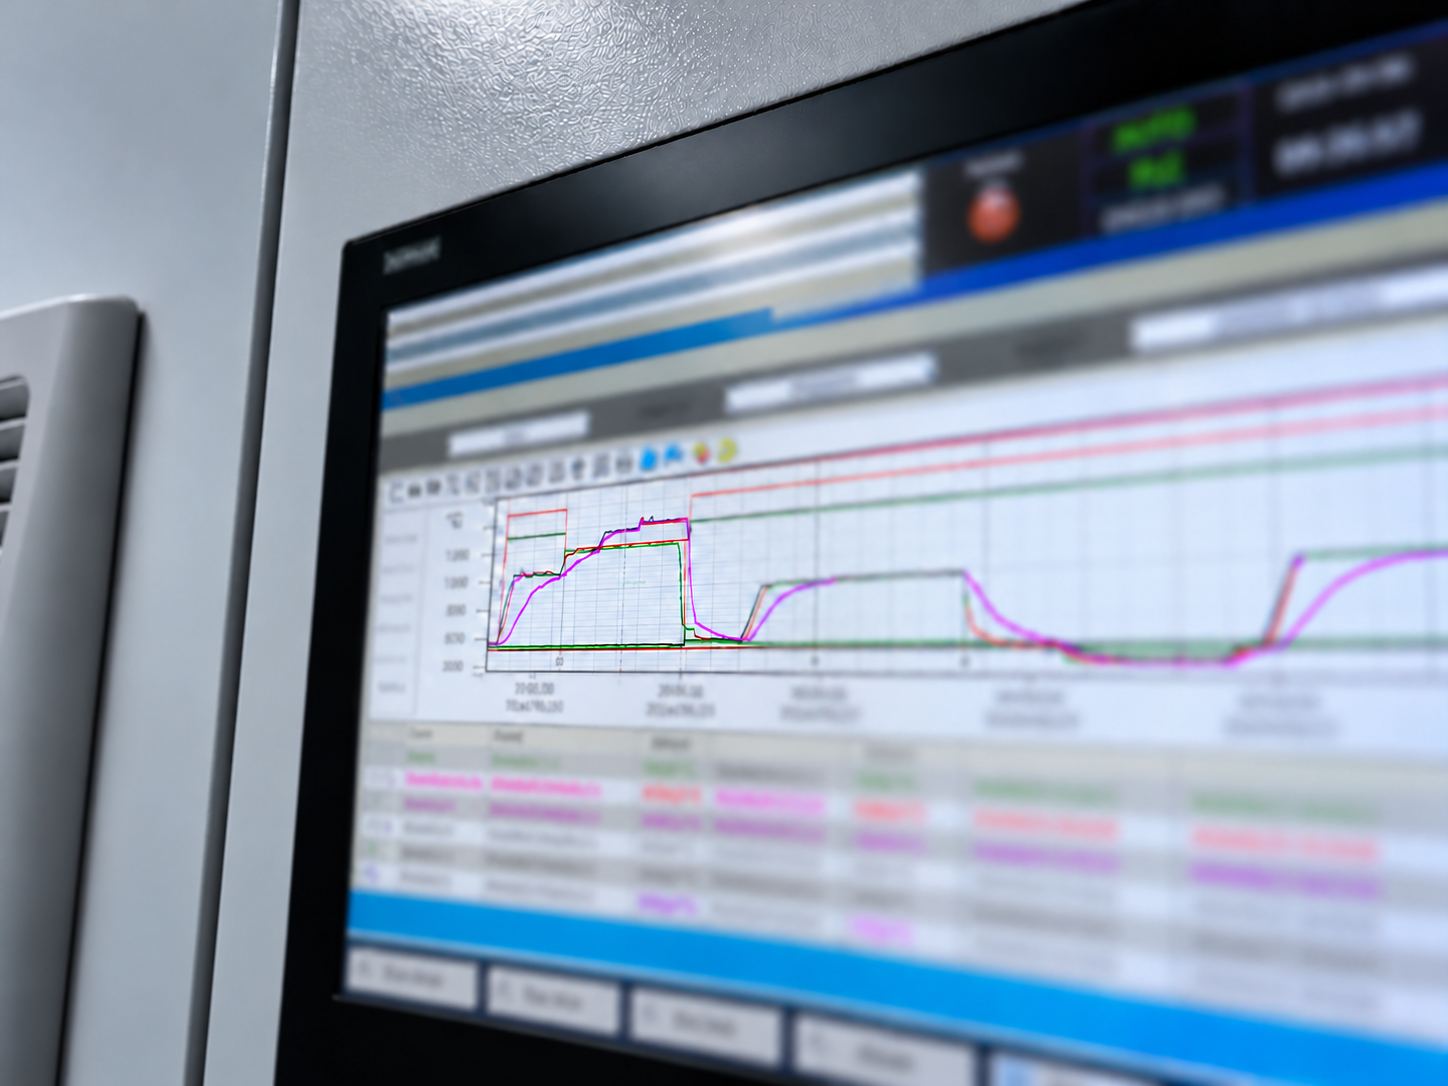
Durch direkte Temperaturmessung im Werkstück steuern wir optimale Haltezeiten und verhindern schädliches Kornwachstum.
Ideal für Werkzeugstähle wie 1.2379 / 1.2343 / 1.2436 / 1.2360 etc.
-
Maßgeschneiderte Temperaturverläufe für jeden Werkstoff. Wir regeln Aufheizrate, Haltezeit und Abkühlgeschwindigkeit mit höchster Genauigkeit für optimale Gefügestrukturen.
-
Unsere gleichmäßige Gasabschreckung reduziert Verformungen auf ein Minimum. Sie erhalten formstabile Werkstücke mit geringem Nachbearbeitungsaufwand und präzisen Toleranzen.
-
Das Vakuumhärten erzeugt eine feine, homogene Mikrostruktur in Ihrem Stahl. Das Ergebnis: höhere Festigkeit, bessere Zähigkeit und überlegene Verschleißbeständigkeit unter Belastung.
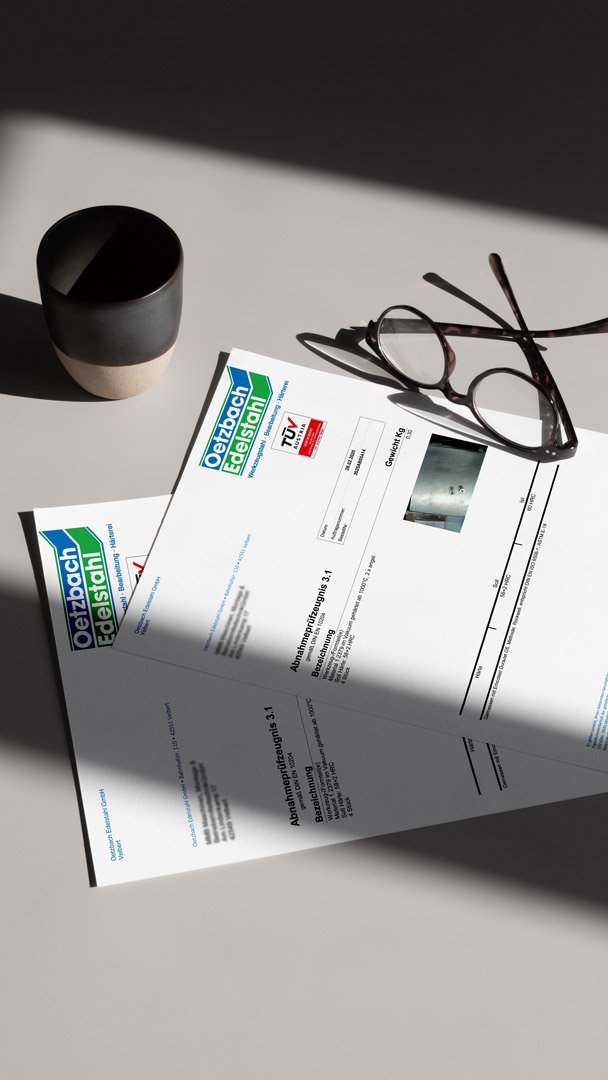
Verlässliche Qualität
Kostenlos inkludiertes 3.1 Abnahmeprüfzeugnis bei jedem Vakuumhärte-Auftrag.
Wir dokumentieren jeden Härteprozess lückenlos und liefern Ihnen den Nachweis für die perfekte Ausführung. Das 3.1 Abnahmeprüfzeugnis bestätigt die exakte Einhaltung Ihrer Anforderungen und schafft Vertrauen durch vollständige Transparenz – ohne Mehrkosten für Sie.
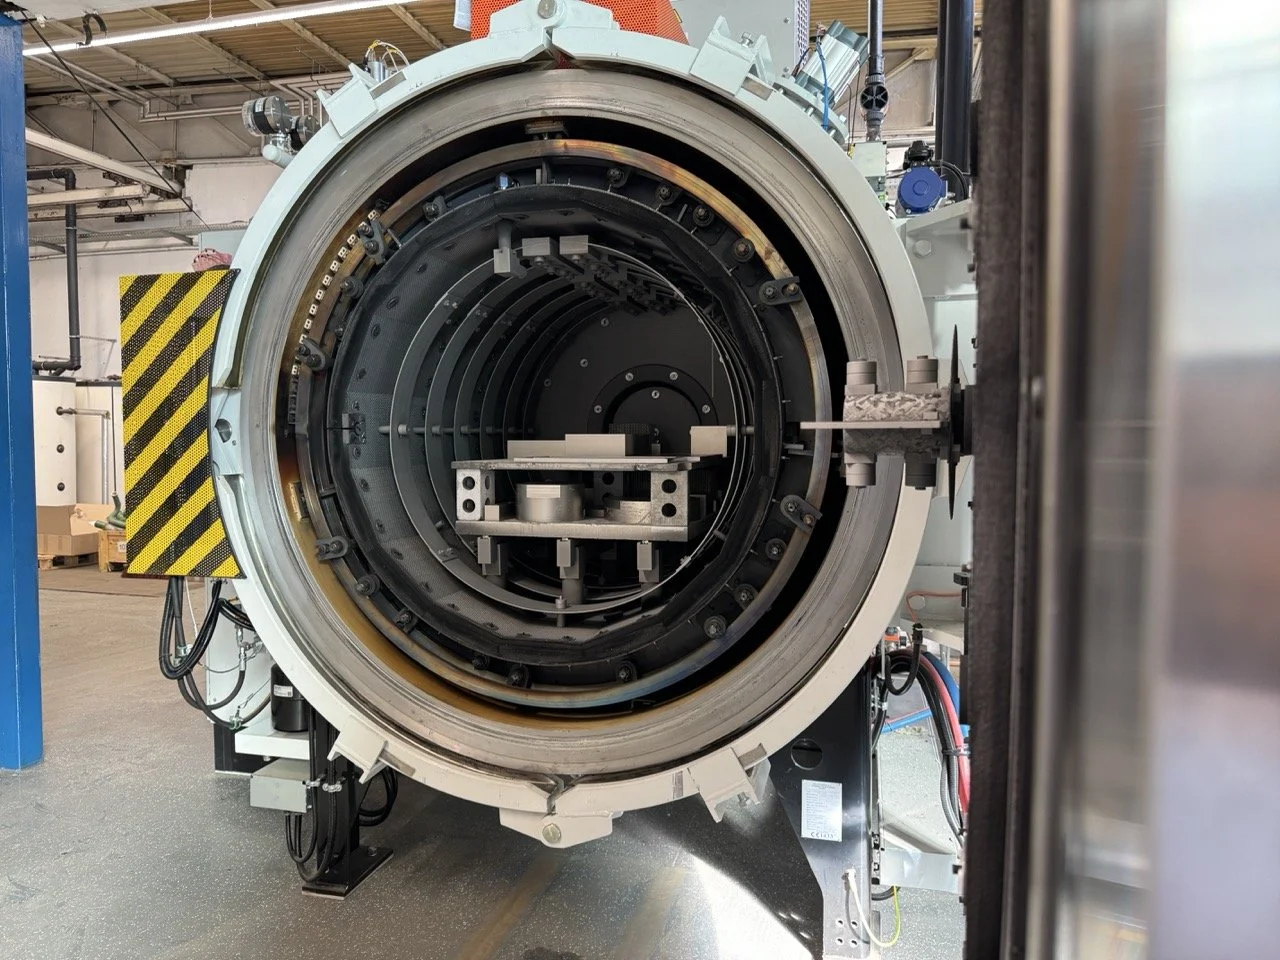
Wärmebehandlungsverfahren
Tiefkühlen
Maximale Stabilität durch SubZero-Behandlung.
Wir verbessern Ihre gehärteten Bauteile durch präzises Tiefkühlen bei -80°C. Mit unserer modernen SubZero-Technik führen wir kontrollierte Abkühlzyklen in einem einzigen Prozessschritt durch. Der flüssige Stickstoff wird dabei digital gesteuert, um thermische Spannungen zu minimieren.
Das Ergebnis? Restaustenitgehalte unter 2%, nachgewiesen bei 1.2379-Stählen. Dies verhindert unerwünschte Maßänderungen und sichert höchste Dimensionsstabilität – selbst Wochen nach der Behandlung.
Ihre Vorteile:
Verbesserte Maßstabilität durch Reduzierung des Restaustenits
Deutlich verbesserte Bearbeitbarkeit beim Erodieren und Schleifen
Erreichbare Maximalhärte steigt messbar an
Die Eignung prüfen wir anhand von Werkstoff und gewünschtem Ergebnis
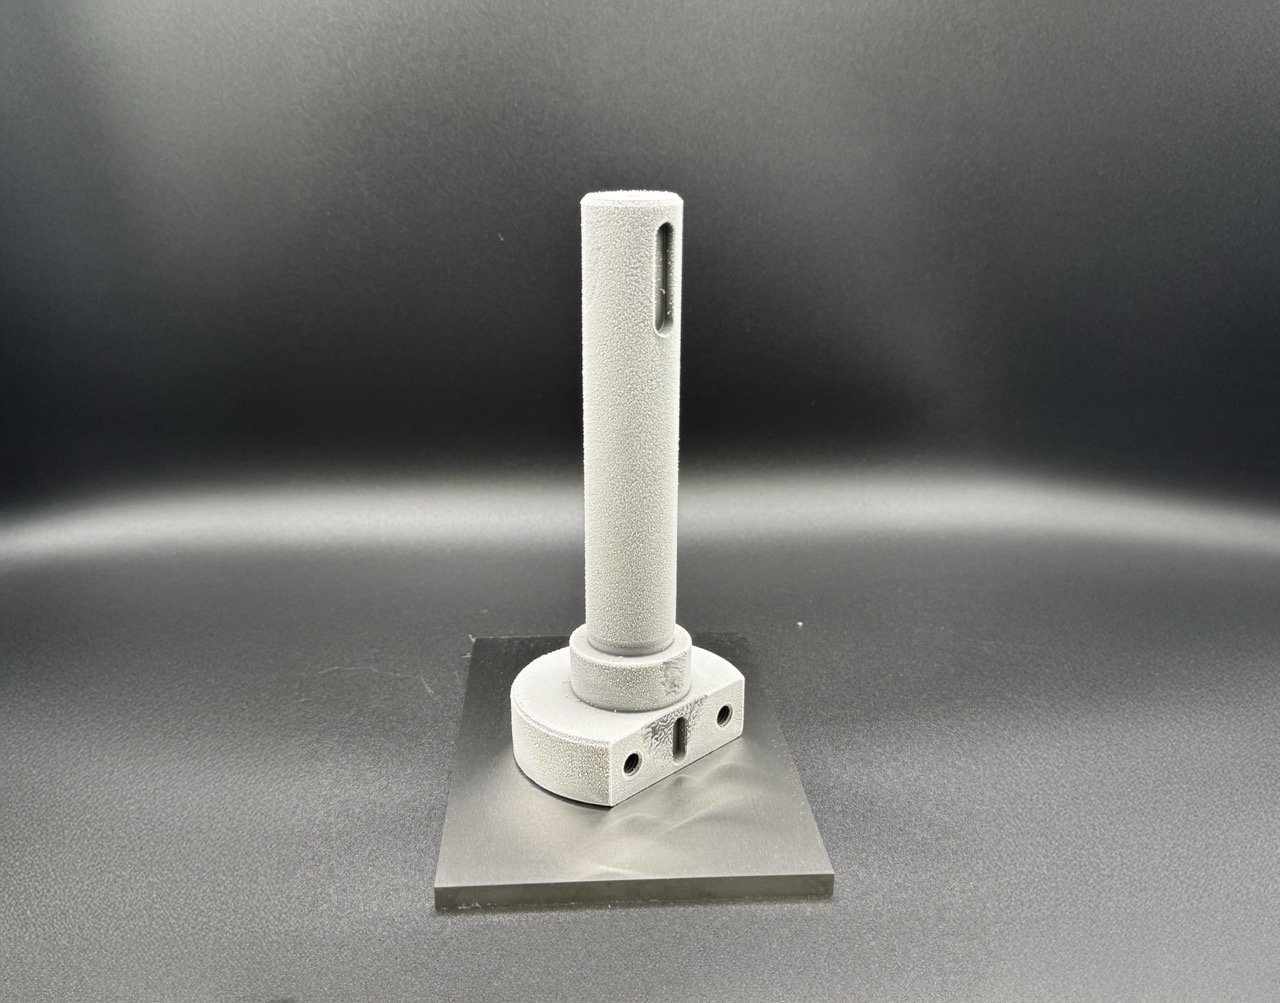
Vakuumaufkohlen (LPC)
Revolutionäre Oberflächenveredelung.
Unser Low Pressure Carburizing (LPC) revolutioniert die Oberflächenhärtung Ihrer Stahlkomponenten. Bei 960°C diffundiert Kohlenstoff präzise und gleichmäßig in die Werkstückoberfläche – und das im Vakuum, ohne jeglichen Sauerstoffkontakt.
Die Vorteile sind messbar: Keine Oxidation, saubere Oberflächen und minimaler Verzug. Ihre Bauteile erreichen höchste Ermüdungsfestigkeit bei gleichzeitig reduziertem Nachbearbeitungsaufwand.
Entscheidende Vorteile:
Vollständig oxidationsfreie Korngrenzen
Präzise definierte Einsatzhärtetiefen mit minimaler Streuung
Geringstmöglicher Verzug durch gleichmäßige Wärmeverteilung
Perfekte Oberflächenqualität ohne Nachbearbeitung
Optimal für legierte Einsatzstähle wie 15NiCr13 und 18CrNiMo7-6
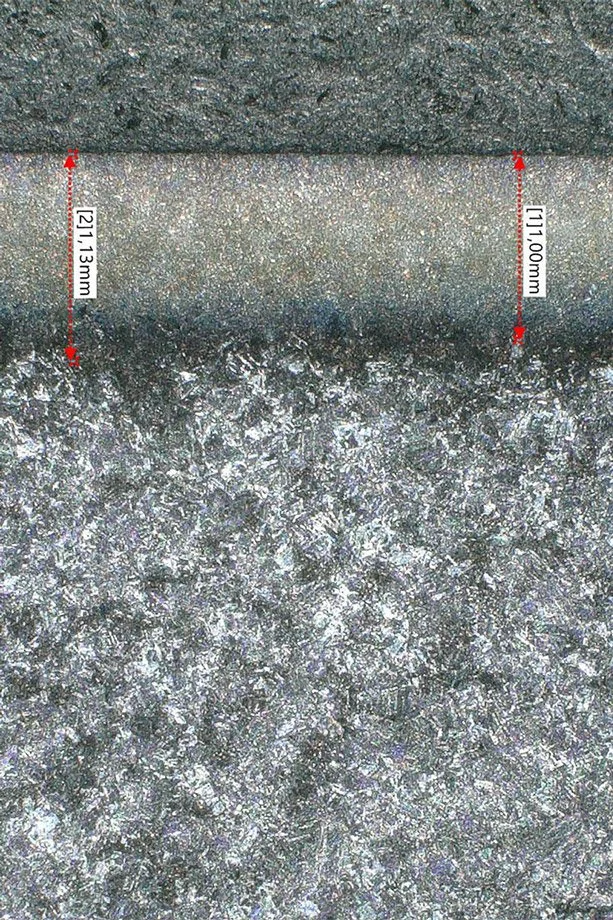
Für AM-Bauteile
Expertise für 3D-gedruckte Komponenten.
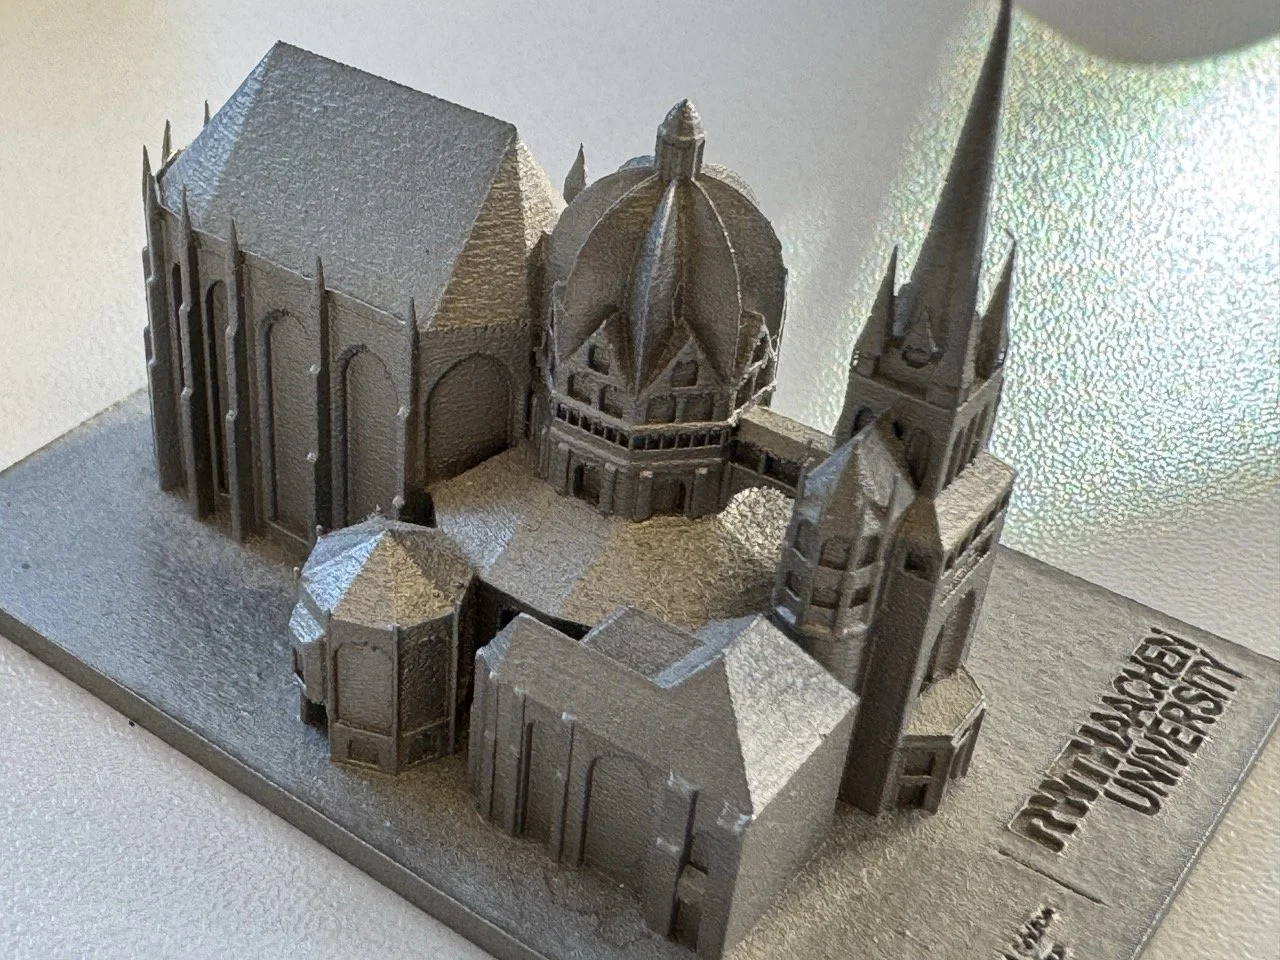
Additive Fertigung erfordert spezielle Wärmebehandlungskompetenz. Bei uns erhalten 3D-gedruckte Metallteile ihre optimalen mechanischen Eigenschaften. Durch gezieltes Lösungsglühen beseitigen wir drucktypische Mikroseigerungen, während das anschließende Warmauslagern präzise definierte Materialkennwerte erzeugt.
Werkstoffspektrum für AM-Bauteile:
Nickelbasislegierungen: 2.4668 (IN718), 2.4856 (IN625)
Weichmartensite: 1.4542 (17-4 PH), 1.2892 (15-5 PH)
Warmauslagerer: 1.2709 (Maraging-Stahl)
Austenitische Edelstähle: 1.4404 (316L)
So härten wir Ihren Stahl im Vakuum
Anlagenkapazität: 1000 x 600 x 600 mm
Maximales Stückgewicht: 800 kg
-
Wir erwärmen das Bauteil kontrolliert im Vakuumofen. Bei Bedarf werden Vorwärmstufen eingesetzt, um Temperaturunterschiede und thermische Spannungen zu begrenzen. Aufheizverlauf und Haltezeiten richten sich nach Werkstoff, Geometrie und Bauteilquerschnitt.
-
Bei der Austenitisierung wird der Stahl auf seine werkstoffabhängige Härtetemperatur erwärmt und dort gehalten. Das Gefüge wandelt sich in Austenit um; je nach Stahl lösen sich dabei Kohlenstoff und Legierungsbestandteile teilweise in dieser Phase. Temperatur und Haltezeit werden anhand des Werkstoffdatenblatts und des Bauteils festgelegt. Eine zu hohe Temperatur oder zu lange Haltezeit kann Kornwachstum und unerwünschte Gefügeanteile begünstigen.
-
Anschließend kühlen wir das Bauteil mit Hochdruckgas ab. Die Abschreckung wird so eingestellt, dass beim geeigneten Werkstoff die gewünschte Gefügeumwandlung erreicht wird. Gasdruck und Strömung werden auf die Charge abgestimmt. Die Behandlung soll die Zielhärte erreichen und zugleich Verzug und Rissrisiko begrenzen; ein vollständig verzugsfreies Ergebnis lässt sich nicht pauschal zusagen.
-
Nach dem Abschrecken folgt das werkstoffgerechte Anlassen. Dabei wird das Bauteil erneut erwärmt, um innere Spannungen zu reduzieren und die gewünschte Kombination aus Härte und Zähigkeit einzustellen. Temperatur, Dauer und Anzahl der Anlasszyklen hängen vom Werkstoff und der Zielhärte ab. Falls erforderlich, wird eine Tiefkühlbehandlung in die abgestimmte Prozessfolge eingebunden. Abschließend prüfen und dokumentieren wir die vereinbarten Eigenschaften.
Mehr zu den Grundlagen: Härten von Stahl: Ablauf, Verfahren und Werkstoffe.